أنابيب البكرات عبارة عن أنابيب جوفاء طويلة تستخدم للعديد من الأغراض. يتم إنتاجها بطريقتين متميزتين تؤدي إلى إما أنبوب ملحوم أو سلس. في كلتا الطريقتين ، يتم صب الفولاذ الخام أولاً في شكل بداية أكثر عملية. يتم بعد ذلك تحويله إلى أنبوب عن طريق شد الفولاذ إلى أنبوب غير ملحوم أو إجبار الحواف معًا وإغلاقها بلحام. تم تقديم الأساليب الأولى لإنتاج الأنابيب الفولاذية في أوائل 1800 ، وقد تطورت بشكل مطرد إلى العمليات الحديثة التي نستخدمها اليوم. في كل عام ، يتم إنتاج ملايين الأطنان من الأنابيب الفولاذية. إن تعدد استخداماته يجعلها المنتج الأكثر استخدامًا الذي تنتجه صناعة الفولاذ.
تم العثور على أنابيب الصلب في مجموعة متنوعة من الأماكن. نظرًا لأنها قوية ، يتم استخدامها تحت الأرض لنقل المياه والغاز في جميع أنحاء المدن والبلدات. كما أنهم يعملون في البناء لحماية الأسلاك الكهربائية. في حين أن الأنابيب الفولاذية قوية ، إلا أنها يمكن أن تكون خفيفة الوزن أيضًا. هذا يجعلها مثالية للاستخدام في تصنيع إطارات الدراجات. الأماكن الأخرى التي يجدونها مفيدة في السيارات ووحدات التبريد وأنظمة التدفئة والسباكة وصواري الأعلام ومصابيح الشوارع والأدوية على سبيل المثال لا الحصر.
التاريخ
استخدم الناس الأنابيب منذ آلاف السنين. ربما كان أول استخدام من قبل المزارعين القدماء الذين حولوا المياه من الجداول والأنهار إلى حقولهم. تشير الأدلة الأثرية إلى أن الصينيين استخدموا أنابيب القصب لنقل المياه إلى المواقع المطلوبة في وقت مبكر 2000B.C.تم اكتشاف أنابيب الطين التي استخدمتها الحضارات القديمة الأخرى. خلال القرن الأولA.D.، تم إنشاء أول أنابيب الرصاص في أوروبا. في البلدان الاستوائية ، تم استخدام أنابيب الخيزران لنقل المياه. استخدم المستعمرون الأمريكيون الخشب لغرض مماثل. في 1652 ، تم إنشاء أول محطات مياه في بوسطن باستخدام سجلات مجوفة.
يعود تاريخ تطوير الأنابيب الفولاذية الملحومة الحديثة إلى بدايات 1800. في 1815 ، اخترع ويليام موردوك نظام مصباح حرق الفحم. لتناسب مدينة لندن بأكملها مع هذه الأضواء ، ضم موردوك البراميل من المسكيت المهملة. استخدم خط الأنابيب المستمر لنقل غاز الفحم. عندما أثبت نظام الإضاءة نجاحه ، تم إنشاء طلب أكبر على الأنابيب المعدنية الطويلة. لإنتاج أنابيب كافية لتلبية هذا الطلب ، مجموعة متنوعة من المخترعين تعمل على تطوير عمليات جديدة لإنتاج الأنابيب.
حصل James Russell على براءة اختراع لطريقة مبكرة لإنتاج الأنابيب المعدنية بسرعة وبتكلفة زهيدة في 1824. في طريقته ، تم إنشاء الأنابيب من خلال ربط الحواف المقابلة لشريط حديد مسطح. تم تسخين المعدن لأول مرة حتى أصبح مرنًا. باستخدام مطرقة إسقاط ، يتم طي الحواف معًا وملحمة. تم الانتهاء من الأنابيب بتمريرها من خلال الأخدود والدرفلة.
لم يتم استخدام طريقة Russell&# 39 ؛ لمدة طويلة لأنه في العام التالي ، طورت Comelius Whitehouse طريقة أفضل لصنع الأنابيب المعدنية. هذه العملية ، التي تسمى عملية اللحام بعقب هي الأساس لإجراءاتنا الحالية في صناعة الأنابيب. في طريقته ، تم تسخين صفائح رقيقة من الحديد وسحبها من خلال فتحة على شكل مخروطي. مع مرور المعدن في الفتحة ، حوّفت حوافه وخلقت شكل أنبوب. تم لحام الطرفين معًا لإنهاء الأنبوب. أول مصنع تصنيع يستخدم
تم فتح هذه العملية في الولايات المتحدة في 1832 في فيلادلفيا.
تدريجيا ، تم إجراء تحسينات على طريقة وايتهاوس. قدم جون مون أحد أهم الابتكارات في 1911. واقترح طريقة العملية المستمرة التي يمكن لمصنع التصنيع أن ينتج الأنابيب في تيار لا ينتهي. قام ببناء الآلات لهذا الغرض المحدد واعتمدته العديد من مرافق تصنيع الأنابيب.
أثناء تطوير عمليات الأنابيب الملحومة ، تبرز الحاجة إلى الأنابيب المعدنية غير الملحومة. الأنابيب غير الملحومة هي تلك التي ليس لها خط ملحوم. تم تصنيعها أولاً عن طريق حفر حفرة عبر مركز أسطوانة صلبة. تم تطوير هذه الطريقة خلال أواخر 1800. كانت هذه الأنواع من الأنابيب مثالية لإطارات الدراجات لأنها ذات جدران رقيقة وخفيفة الوزن ولكنها قوية. في 1895 ، تم بناء أول مصنع لإنتاج أنابيب غير ملحومة. نظرًا لأن تصنيع الدراجات أفسح المجال لتصنيع السيارات ، كانت هناك حاجة إلى أنابيب غير ملحومة لخطوط البنزين والزيت. وقد زاد هذا الطلب حيث تم العثور على رواسب نفطية أكبر.
في وقت مبكر من 1840 ، كان بإمكان عمال الحديد إنتاج أنابيب غير ملحومة بالفعل. في إحدى الطرق ، تم حفر حفرة من خلال معدن صلب ، كتلة مستديرة. ثم تم تسخين الكتل المعدنية وسحبها من خلال سلسلة من القوالب التي ممدتها لتشكيل أنبوب. كانت هذه الطريقة غير فعالة لأنه كان من الصعب حفر الثقب في المركز. نتج عن ذلك أنبوب غير مستوٍ مع جانب واحد أكثر سمكا من الآخر. في 1888 ، تم منح طريقة محسنة براءة اختراع. في هذه العملية ، يلقي الفواتير الصلبة حول قلب من الطوب المقاوم للحريق. عندما تم تبريده ، تمت إزالة الطوب وترك حفرة في المنتصف. ومنذ ذلك الحين حلت تقنيات الأسطوانة الجديدة محل هذه الأساليب.
التصميم
هناك نوعان من الأنابيب الفولاذية ، أحدهما غير ملحوم والآخر يحتوي على خط واحد ملحوم على طوله. كلاهما له استخدامات مختلفة. عادة ما تكون الأنابيب غير الملحومة خفيفة الوزن أكثر ولها جدران أرق. يتم استخدامها للدراجات ونقل السوائل. الأنابيب الملحومة أثقل وأكثر صلابة. لديهم اتساق أفضل وعادة أكثر استقامة. يتم استخدامها لأشياء مثل نقل الغاز ، والقناة الكهربائية والسباكة. عادة ، يتم استخدامها في الحالات التي لا يتم فيها وضع الأنبوب تحت درجة عالية من الإجهاد.
يمكن التحكم في بعض خصائص الأنابيب أثناء الإنتاج. على سبيل المثال ، غالبًا ما يتم تعديل قطر الأنبوب اعتمادًا على كيفية استخدامه. يمكن أن يتراوح القطر من الأنابيب الصغيرة المستخدمة لصنع إبر تحت الجلد ، إلى الأنابيب الكبيرة المستخدمة لنقل الغاز في جميع أنحاء المدينة. يمكن أيضًا التحكم في سمك جدار الأنبوب. غالبًا ما يكون لنوع الفولاذ تأثير أيضًا على قوة&# 39 ؛ قوته ومرونته. وتشمل الخصائص الأخرى القابلة للتحكم الطول ومواد الطلاء والانتهاء النهائي.
مواد أولية
المواد الخام الأساسية في إنتاج الأنابيب هي الفولاذ. يتكون الفولاذ من الحديد في المقام الأول. المعادن الأخرى التي قد تكون موجودة في السبائك تشمل الألومنيوم والمنغنيز والتيتانيوم والتنغستن والفاناديوم والزركونيوم. تستخدم بعض مواد التشطيب في بعض الأحيان أثناء الإنتاج. على سبيل المثال ، قد يكون الطلاء
تستخدم إذا كان الأنبوب مطليًا. عادة ، يتم تطبيق كمية خفيفة من الزيت على الأنابيب الفولاذية في نهاية خط الإنتاج. هذا يساعد على حماية الأنابيب. في حين أنه ليس جزءًا من المنتج النهائي ، يتم استخدام حمض الكبريتيك في خطوة تصنيع واحدة لتنظيف الأنبوب.
التصنيع
معالجة
تصنع الأنابيب الفولاذية من خلال عمليتين مختلفتين. تتضمن طريقة الإنتاج الإجمالية لكلتا العمليتين ثلاث خطوات. أولاً ، يتم تحويل الفولاذ الخام إلى شكل أكثر قابلية للتطبيق. بعد ذلك ، يتم تشكيل الأنبوب على خط إنتاج مستمر أو شبه مستمر. أخيرًا ، يتم قطع الأنبوب وتعديله لتلبية احتياجات العميل&# 39.
إنتاج السبائك
1 يُصنع الفولاذ المنصهر عن طريق إذابة خام الحديد وفحم الكوك (مادة غنية بالكربون تنتج عند تسخين الفحم في غياب الهواء) في الفرن ، ثم إزالة معظم الكربون عن طريق نفخ الأكسجين في السائل. ثم يُسكب الفولاذ المنصهر في قوالب حديدية كبيرة الجدران سميكة ، حيث يبرد في سبائك.
2 من أجل تشكيل منتجات مسطحة مثل الصفائح والألواح ، أو المنتجات الطويلة مثل القضبان والقضبان ، يتم تشكيل السبائك بين بكرات كبيرة تحت ضغط هائل.
إنتاج أزهار وألواح
3 لإنتاج ازهر ، يتم تمرير السبائك من خلال زوج من بكرات الصلب المحززة المكدسة. تسمى هذه الأنواع من البكرات" ؛ طواحين عالية."؛ في بعض الحالات ، يتم استخدام ثلاث بكرات. يتم تثبيت البكرات بحيث تتوافق أخاديدها ، وتتحرك في اتجاهين متعاكسين. يؤدي هذا الإجراء إلى عصر الفولاذ وتمدده إلى قطع أرفع وأطول. عندما يتم عكس البكرات بواسطة العامل البشري ، يتم سحب الفولاذ للخلف من خلال جعله أنحف وأطول. تتكرر هذه العملية حتى يحقق الفولاذ الشكل المطلوب. خلال هذه العملية ، تقلب الآلات التي تسمى المضارب الفولاذ بحيث تتم معالجة كل جانب بالتساوي.
4 يمكن أيضًا صب السبائك في ألواح في عملية تشبه عملية صنع الإزهار. يتم تمرير الفولاذ من خلال زوج من البكرات المكدسة التي تمدده. ومع ذلك ، هناك أيضًا بكرات مثبتة على الجانب للتحكم في عرض الألواح. عندما يكتسب الفولاذ الشكل المطلوب ، يتم قطع الأطراف غير المستوية ويتم تقطيع الألواح أو الازهار إلى قطع أقصر.
مزيد من المعالجة
5 تتم معالجة الأزهار عادةً قبل تحويلها إلى أنابيب. يتم تحويل الأزهار إلى قضبان من خلال وضعها في أجهزة دائرية أكثر مما يجعلها أطول وأضيق. يتم قطع القضبان بواسطة أجهزة تعرف باسم المقصات الطائرة. هذه زوج من المقصات المتزامنة التي تتسابق مع البليت المتحرك وتقطعه. هذا يسمح بقطع فعال دون توقف عملية التصنيع. يتم تكديس هذه القضبان وستصبح في نهاية المطاف أنابيب غير ملحومة.
6 يتم أيضًا إعادة صياغة الألواح. لجعلها قابلة للطرق ، يتم تسخينها أولاً إلى {{1}} ، 200 درجة فهرنهايت (1 ، 204 درجة مئوية). هذا يتسبب في تكوين طبقة أكسيد على سطح البلاطة. يتم كسر هذا الطلاء مع قاطع مقياس ورذاذ ماء عالي الضغط. يتم بعد ذلك إرسال الألواح من خلال سلسلة من البكرات على طاحونة ساخنة وتصنيعها إلى شرائح رفيعة ضيقة من الفولاذ تسمى skelp. يمكن أن يصل طول هذه الطاحونة إلى نصف ميل. عندما تمر الألواح من خلال البكرات ، فإنها تصبح أرق وأطول. على مدار حوالي ثلاث دقائق ، يمكن تحويل لوح واحد من قطعة 6 بوصة (1 5. 2 سم) إلى شريط فولاذي رفيع يمكن أن يكون ربعه ميل طويل.
7 بعد التمدد ، يتم تخليل الفولاذ. تتضمن هذه العملية تشغيله عبر سلسلة من الخزانات التي تحتوي على حمض الكبريتيك لتنظيف المعدن. للإنهاء ، يتم شطفه بالماء البارد والساخن ، وتجفيفه ثم لفه على بكرات كبيرة وتعبئته لنقله إلى منشأة تصنيع الأنابيب.
صنع الأنابيب
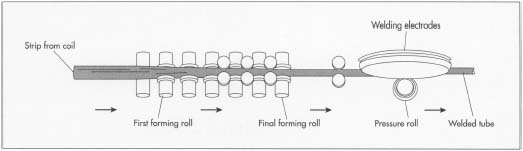
8 يتم استخدام كل من الهيكل والقضبان لصنع الأنابيب. يتم تصنيع Skelp في أنبوب ملحوم. يتم وضعها أولاً على آلة الفك. عندما يتم فك بكرة الصلب ، يتم تسخينها. ثم يتم تمرير الفولاذ من خلال سلسلة من البكرات المحززة. أثناء مرورها ، تتسبب البكرات في تجعد حواف الهيكل معًا. هذا يشكل أنبوب غير ملحوم.
9 يمر الصلب التالي عن طريق أقطاب اللحام. هذه الأجهزة تغلق طرفي الأنبوب معًا. يتم بعد ذلك تمرير خط اللحام الملحوم من خلال بكرة الضغط العالي مما يساعد على إنشاء لحام محكم. ثم يتم قطع الأنبوب إلى الطول المطلوب وتكديسه لمزيد من المعالجة. الأنابيب الفولاذية الملحومة هي عملية مستمرة واعتمادًا على حجم الأنبوب ، يمكن تصنيعها بسرعة 1 ، 100 قدم (335. 3 م) لكل دقيقة.
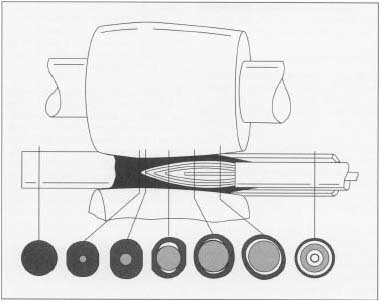
10 عند الحاجة إلى أنبوب غير ملحوم ، يتم استخدام القضبان المربعة في الإنتاج. يتم تسخينها وتشكيلها لتشكيل شكل أسطوانة ، وتسمى أيضًا مستديرة. ثم توضع الدائرية في فرن حيث يتم تسخينها باللون الأبيض الساخن. ثم يتم لف الجولة الساخنة بضغط كبير. يؤدي هذا الضغط العالي إلى تمدد البليت وتشكيل ثقب في المركز. نظرًا لأن هذا الثقب غير منتظم ، يتم دفع نقطة ثقب على شكل رصاصة عبر منتصف البليت أثناء تدحرجه. بعد مرحلة الثقب ، قد لا يزال الأنبوب ذو سمك وشكل غير منتظمين. لتصحيح هذا يتم تمريره من خلال سلسلة أخرى من مصانع الدرفلة.
المعالجة النهائية
11 بعد عمل أي نوع من الأنابيب ، يمكن وضعها من خلال آلة التقويم. قد تكون أيضًا مزودة بمفاصل بحيث يمكن توصيل قطعتين أو أكثر من الأنابيب. النوع الأكثر شيوعًا للمفاصل للأنابيب ذات الأقطار الأصغر هو الخيوط - الأخاديد الضيقة التي يتم قطعها في نهاية الأنبوب. يتم إرسال الأنابيب أيضًا من خلال آلة قياس. يتم استنساخ هذه المعلومات إلى جانب بيانات مراقبة الجودة الأخرى تلقائيًا على الأنبوب. ثم يتم رش الأنبوب بطبقة خفيفة من الزيت الواقي. يتم معالجة معظم الأنابيب لمنعها من الصدأ. يتم ذلك عن طريق جلفنه أو إعطائه طبقة من الزنك. اعتمادًا على استخدام الأنبوب ، يمكن استخدام الدهانات أو الطلاءات الأخرى.
مراقبة الجودة
يتم اتخاذ مجموعة متنوعة من التدابير لضمان توافق الأنابيب الفولاذية النهائية مع المواصفات. على سبيل المثال ، يتم استخدام مقاييس الأشعة السينية لتنظيم سمك الفولاذ. تعمل المقاييس باستخدام اثنين من الأشعة السينية. يتم توجيه شعاع واحد إلى فولاذ بسمك معروف. يتم توجيه الآخر إلى الفولاذ المار على خط الإنتاج. إذا كان هناك أي اختلاف بين الأشعة ، فسيعمل المقياس تلقائيًا على تغيير حجم البكرات للتعويض.
يتم فحص الأنابيب أيضًا بحثًا عن العيوب في نهاية العملية. طريقة واحدة لاختبار الأنابيب باستخدام آلة خاصة. تملأ هذه الماكينة الأنبوب بالماء ثم تزيد الضغط لمعرفة ما إذا كانت تحمل. يتم إرجاع الأنابيب المعيبة للخردة.